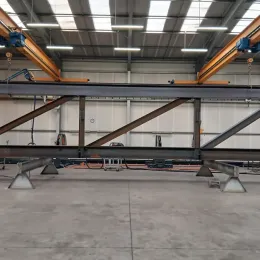


Les établissements BOBET disposent dorénavant d'une nouvelle ligne de sciage/perçage automatisée, qui permet d'augmenter la rapidité et la précision de fabrication de ses charpentes métalliques.
Un bâtiment métallique performant
Mr Bobet, a assuré la maîtrise de l'ouvrage en coordonnant l'ensemble des corps de métiers. Les Ets Bobet ont par ailleurs assuré la fabrication et la pose de la charpente, de la couverture et du bardage ainsi que la mise en place des menuiseries et du chemin de roulement.
Les portes sectionnelles industrielles (isolation de 45 mm) de 5,50 x 4,50 mètres ont été mises en place par la société Come Fermetures.
Le bâtiment de fabrication et de stockage des poutrelles métalliques est doté de 4 ponts roulants de grandes dimensions (de 25 mètres de portée se déplaçant sur 75 mètres). Les matières premières peuvent ainsi être stockées au pied des machines et la manipulation des pièces en est facilitée. 350 mètres carrés sont dédiés au magasin ainsi qu'au stationnement des véhicules.
Le bureau d'étude est situé dans l'espace tertiaire du bâtiment qui couvre également une surface de plain-pied de 350 m2.
Avec ce nouveau bâtiment, les Ets Bobet disposent de l'outil nécessaire pour faire face à l'accroissement des commandes de bâtiments métalliques.
Pour retrouver les solutions associées à cet atelier et ses équipements : bâtiments avec pont roulant et automatisation de notre production.
La ligne présentée réalise des opérations de préparation des poutrelles en atelier. Les perçages doivent correspondre aux assemblages définis dans les plans, et les éléments doivent être repérés pour leur place dans l’ouvrage. La machine ne remplace donc ni l’étude de structure ni la coordination des documents. Pour le chantier, le dossier doit permettre de relier les pièces livrées aux plans de montage et à leurs interfaces.
Les opérations automatisées se préparent à partir des données de fabrication. Une pièce doit être associée à une référence, à des dimensions et à des repères. Les coordonnées des trous doivent correspondre aux assemblages retenus. Si les plans évoluent, les informations de production doivent être mises en cohérence avant le lancement. La précision d’une machine ne corrige pas une hypothèse de structure ou une version de document erronée.
Les opérations suivantes dépendent de l’élément et de sa fonction. Les assemblages, les protections et le repérage doivent être préparés avec le dossier. Retrouvez une opération de soudure dans l’atelier pour situer une autre étape de fabrication. Ces exemples présentent les moyens de l’entreprise sans constituer des instructions de conduite de machines.
La géométrie des pièces résulte du programme, des charges et des interfaces. Les dimensions des portes, les équipements et les appuis doivent être connus avant de figer les documents. Une modification tardive peut concerner plusieurs éléments, même si elle semble limitée à une seule ouverture. Les intervenants doivent utiliser les mêmes versions pour préparer la suite du projet.
Les moyens de production ne permettent pas de déduire un délai universel. Les études, les approvisionnements et les opérations de chantier participent au calendrier. Les caractéristiques du bâtiment d’atelier décrites dans cette actualité sont celles de cette opération, et non un ensemble d’équipements inclus dans tout projet client.
Le repérage permet de retrouver la place des pièces livrées. Les plans de montage et les interfaces avec les supports doivent rester identifiables. La réception, le déchargement et le levage demandent une organisation adaptée au site. Pour votre consultation, communiquez le lieu et les contraintes d’exploitation. Les données préparées en atelier pourront alors être reliées aux conditions concrètes du bâtiment et de son montage.